润滑作业前的清洁与状态评估
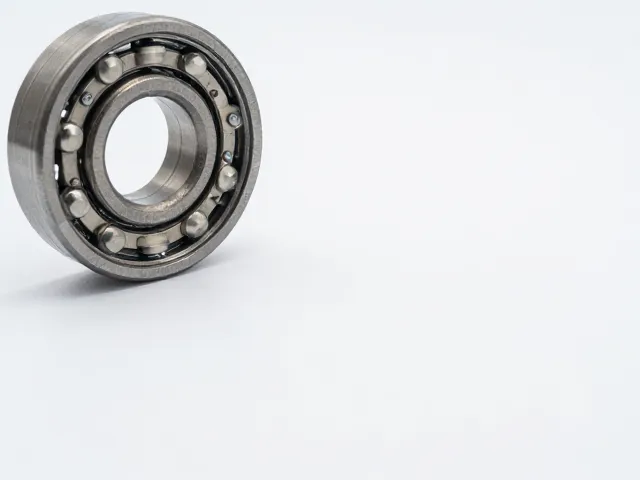
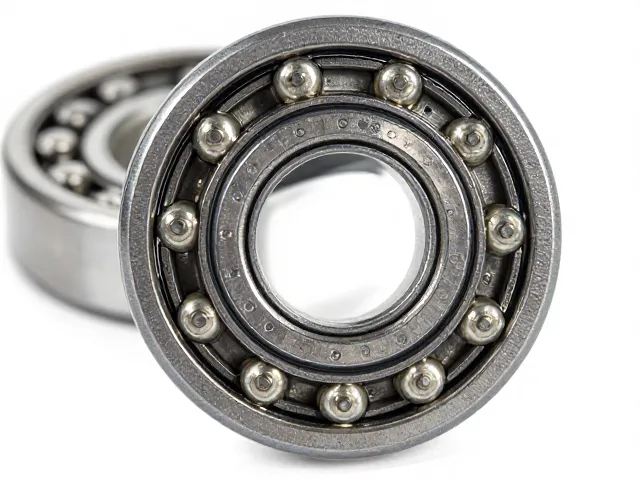
在进行脚轮轴承润滑之前,必须彻底清除轴承内部积聚的旧油脂、灰尘及金属碎屑,这是确保新润滑脂发挥效能的基础步骤。直接使用润滑脂覆盖脏污的轴承不仅无法形成有效的隔离膜,反而会将 abrasive 颗粒混入摩擦面,加速滚珠与滚道的磨损,导致脚轮转动阻力增大甚至卡死。建议使用专用清洗剂或低挥发性溶剂对轴承部件进行浸泡或冲洗,随后利用压缩空气吹干,确保表面无残留液体和杂质,为后续加注润滑材料提供洁净的环境。
在清洁过程中,需同步检查轴承组件是否存在可见的物理损伤,如滚珠变形、保持架断裂或内外圈锈蚀。若发现此类结构性损坏,单纯的润滑无法恢复其功能,必须立即更换整个轴承单元或脚轮总成。此外,还需确认脚轮安装座的固定情况,观察是否有因长期震动导致的预紧力失效现象,这直接关系到后续润滑作业的安全性与有效性,避免在作业过程中因部件松动造成意外伤害或数据偏差。
螺丝紧固与防脱落检查
脚轮在承受重载或高频移动场景下,连接部位的螺丝极易因震动产生松动,这是导致脚轮脱落或功能失效的主要诱因。在润滑作业期间,务必使用扭矩扳手对固定螺丝进行复紧,确保其达到设备说明书规定的扭矩标准,避免因人为手感误差导致过紧引发螺纹滑丝或过松导致连接失效。重点检查螺丝头部与接触面的贴合状态,确认防松垫片、弹簧垫圈或螺纹锁固剂是否处于有效工作状态,这些细节是防止螺丝在动态负载下自然松脱的关键防线。
对于采用焊接或铆接固定的工业脚轮,需仔细检查焊缝或铆接点是否有裂纹或开焊迹象。虽然这类结构不涉及传统螺丝,但其连接强度的丧失同样会导致灾难性后果。建议建立定期的紧固力矩抽检机制,特别是在经过高温、高湿或腐蚀性环境使用后,螺丝的金属疲劳和应力松弛现象会显著增加,此时需加大检查频次,及时替换出现塑性变形或锈蚀严重的紧固件,确保脚轮与承载平台之间的连接刚性符合安全运行要求。
润滑脂的选择与加注规范
不同工况对润滑脂的性能要求存在显著差异,需根据脚轮的使用环境选择合适的产品。例如,食品行业或潮湿环境应选用符合 NSF H1 认证或具有优异防水性能的合成润滑脂,而高温环境则需关注润滑脂的滴点和高温稳定性。严禁不同种类、不同品牌的润滑脂混合使用,因为基础油和添加剂的化学兼容性问题可能导致润滑脂硬化、析油或失效,进而丧失润滑能力。加注前,确认润滑脂的稠度等级(NLGI)是否与轴承设计间隙相匹配,过稀的润滑脂容易流失,过稠的则会增加转动阻力。
加注量需严格控制,过量的润滑脂会导致轴承内部空间拥挤,阻碍滚珠滚动并引起温度升高,加速润滑脂氧化变质。一般建议加注量为轴承内部空隙的三分之一至二分之一,对于带有密封圈的封闭式轴承,若无法直接注入,应通过注油嘴定期补充,并注意观察密封圈的完整性,防止润滑脂泄漏污染工作环境。加注后,手动旋转脚轮数次,使润滑脂均匀分布在整个摩擦表面,排除空气泡,确保轴承在启动初期即能获得充分的润滑保护,降低干摩擦风险。
润滑后的运行测试与维护周期
完成润滑及紧固检查后,必须进行静态与动态的功能测试。静态测试包括检查脚轮在静止状态下是否灵活无卡滞,手动推动测试其转向和滚动是否顺畅;动态测试则需在负载状态下运行一定距离,观察是否存在异常噪音、振动或发热现象。若发现转动阻力明显增大或方向偏转困难,需重新排查润滑脂分布是否均匀或轴承内部是否存在异物残留。此步骤是验证润滑作业质量的直接手段,能及时发现潜在隐患,避免带病运行。
基于润滑作业的效果,制定科学的维护周期至关重要。维护频率不应仅依赖固定时间,而应结合设备的使用强度、环境恶劣程度(如粉尘、湿度、温度)进行动态调整。高负荷或恶劣环境下的脚轮可能需要每3-6个月进行一次润滑与紧固检查,而轻载清洁环境可适当延长至6-12个月。建立详细的维护记录表,记录每次检查的螺丝紧固状态、润滑脂更换情况及运行中出现的异常,通过数据分析优化维护策略,确保脚轮系统始终处于最佳工作状态,延长使用寿命并保障作业安全。